Artykuł sponsorowany
Jak przygotować pomiar parapetu kamiennego, żeby aluminiowe zakończenie pasowało bez poprawek
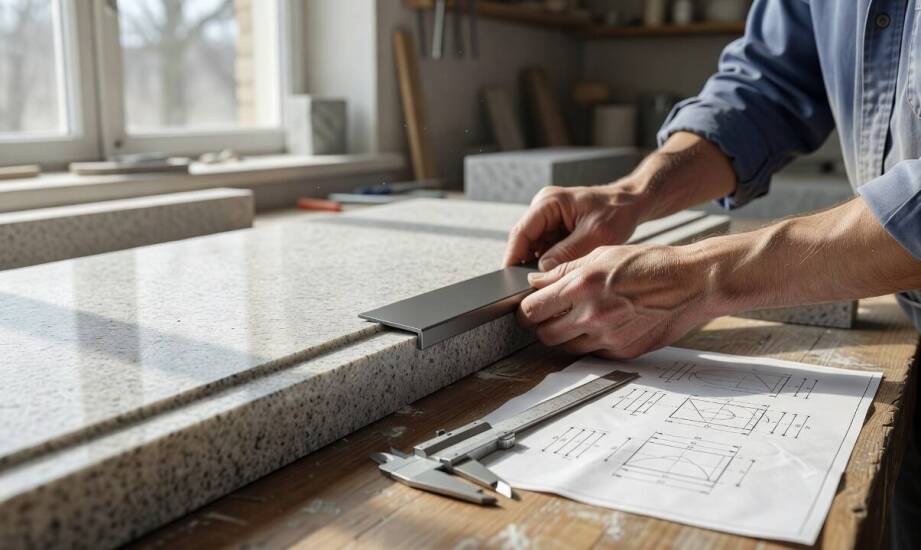
Błędnie zebrany wymiar parapetu z kamienia zazwyczaj kończy się problemami na etapie wykańczania wnęki okiennej. Nawet niewielka różnica w grubości twardej płyty sprawia, że gotowy wyrób budowlany nie pasuje do przygotowanych wcześniej detali maskujących. Zbyt duży naddatek materiału na krawędziach utrudnia prawidłowe osadzenie bocznych elementów zamykających. Korekta twardego granitu czy konglomeratu bezpośrednio na budowie wymaga użycia specjalistycznych tarcz diamentowych. Taki zabieg brudzi wnętrze, generuje dużo pyłu i znacząco wydłuża prace montażowe. Właściwe przygotowanie pomiarów eliminuje to ryzyko już na samym początku procesu inwestycyjnego. Starannie przemyślana koncepcja pozwala zamawiać gotowe zestawy bez obaw o brak kompatybilności części bazowych z dodatkami.
Wymiary decydujące o prawidłowym dopasowaniu elementów
Przed rozpoczęciem obróbki materiału należy precyzyjnie określić całkowitą długość zamawianej płyty. Wynik ten obejmuje nie tylko widoczne światło okna, ale również naddatki po obu stronach na wpuszczenie w ościeża. Szerokość wnęki powiększa się zazwyczaj o kilka centymetrów z lewej i prawej strony. Oblicza się to sumując bazowy wymiar otworu okiennego oraz zapasy ukryte w warstwie tynku. Taki zabieg ułatwia stabilne zakotwienie ciężkiego materiału w murze nośnym. Głębokość mierzy się od dolnego profilu ramy okiennej aż do krawędzi ściany wewnętrznej. Do tej wartości dolicza się niewielki fragment wchodzący bezpośrednio pod okno oraz odcinek wystający poza lico muru. Wysunięcie płyty zależy od preferencji wizualnych inwestora oraz konieczności osłonięcia grzejnika. Ściany rzadko zachowują idealne piony, dlatego dokładny pomiar odległości wykonuje się w kilku różnych miejscach wnęki. Sposób osadzenia i podparcia surowca ostatecznie warunkuje dobór użytych detali wykończeniowych.
Grubość kamiennego blatu determinuje wybór właściwego profilu maskującego na boki. Wyroby z naturalnego granitu, marmuru czy technicznego konglomeratu kwarcowego najczęściej mają grubość od dwóch do trzech centymetrów. Rodzaj wybranej krawędzi wyraźnie zmienia jednak obrys detalu w przekroju. Płyty frezowane na okrągło lub delikatnie fazowane wymagają zakończenia o specjalnie dopasowanym świetle wewnętrznym. Sposób wykończenia płaszczyzny zewnętrznej warunkuje z kolei przyczepność stosowanych klejów montażowych. Gładkie elementy polerowane inaczej wiążą elastyczny uszczelniacz niż chropowate powierzchnie szczotkowane. Wymiary zebrane bezpośrednio z natury muszą uwzględniać rygorystyczną tolerancję błędu montażowego oscylującą poniżej dwóch milimetrów. Zbyt duży luz powoduje powstawanie nieestetycznych szczelin wokół okna. Ciasne spasowanie elementów na siłę generuje niebezpieczne naprężenia w strefie styku aluminium z kamieniem.
Nietypowe układy wnęk i technologia obróbki numerycznej
Narożne okna, duże wykusze oraz wyjątkowo długie ciągi parapetowe wymuszają podział kamienia na mniejsze, bezpieczne segmenty. Pojedyncza, wąska płyta o dużej rozpiętości stwarza wysokie ryzyko pęknięcia podczas transportu wózkiem i podczas wnoszenia po schodach. W miejscach fizycznego łączenia poszczególnych fragmentów osadza się specjalne profile dylatacyjne. Maskownice te skutecznie kompensują naturalne ruchy osiadającego budynku i chronią konstrukcję przed mikropęknięciami na skutek zmian temperatury otoczenia. Wnęki o nieregularnych kształtach wymagają przygotowania fizycznego wzornika z płyt pilśniowych lub grubej tektury. Taki szablon bardzo dokładnie odwzorowuje niestandardowe kąty rozwarcia glifów oraz zmieniającą się głębokość osadzenia ramy. Zlecenie produkcji na podstawie samych ogólnych wymiarów przy nietypowym układzie ścian często skutkuje brakiem linii styku z profilem maskującym.
Zastosowanie zaawansowanych urządzeń numerycznych podczas obróbki surowca ułatwia realizację skomplikowanych zamówień architektonicznych. Obróbka CNC zapewnia wyjątkową dokładność i powtarzalność frezowania krawędzi. Stabilność cięcia przekłada się na bezproblemowe łączenie surowego kamienia z aluminiowymi akcesoriami wykończeniowymi. Wykorzystanie cyfrowych projektów pozwala szybko przenieść skomplikowany szkic pomiarowy bezpośrednio na sterownik obrabiarki. Gotowy wyrób opuszcza zakład produkcyjny z odpowiednio wyprowadzonym, gładkim profilem. FHU Ramk Hurt-Detal Ryszard Werner opiera kształtowanie materiałów na zautomatyzowanym parku maszynowym. Technologia precyzyjnego wycinania brył zdecydowanie przyspiesza realizację zlecenia i ogranicza konieczność wykonywania prac poprawkowych. Zakład dostarcza w pełni przygotowane parapety dla deweloperów, inwestorów komercyjnych i prywatnych właścicieli domów.
Precyzyjne przeniesienie odległości z placu budowy na dokumentację warsztatową decyduje o spójności całej przestrzeni wokół stolarki. Poprawne ustalenie rozstawu ścian, grubości wybranego surowca i promienia krzywizny stanowi fundament sprawnego montażu. Rzetelnie zwymiarowane szkice pozwalają operatorom maszyn zaprogramować optymalny tor pracy narzędzi diamentowych. Dzięki tym wszystkim staraniom zakończenia aluminiowe do parapetów wsuwają się na frezowaną krawędź z właściwym, delikatnym oporem. Detale tworzą w ten sposób bezpieczne, szczelne i bardzo estetyczne zamknięcie materiału nośnego. Profesjonalnie zaplanowany proces produkcyjny zdejmuje z ekipy remontowej stres związany z ryzykowną obróbką mechaniczną tuż pod osadzonym oknem.
Kategorie artykułów
Polecane artykuły

Jak laboratoria wspierają procesy utylizacji odpadów niebezpiecznych?

Egzekucja nieruchomości przez komornika Wilanów – co warto wiedzieć?

Jak wybrać formację muzyczną, która zagwarantuje świetną zabawę na weselu
