Artykuł sponsorowany
Jak czytać kartę techniczną folii pęcherzykowej dla elektroniki, motoryzacji i meblarstwa
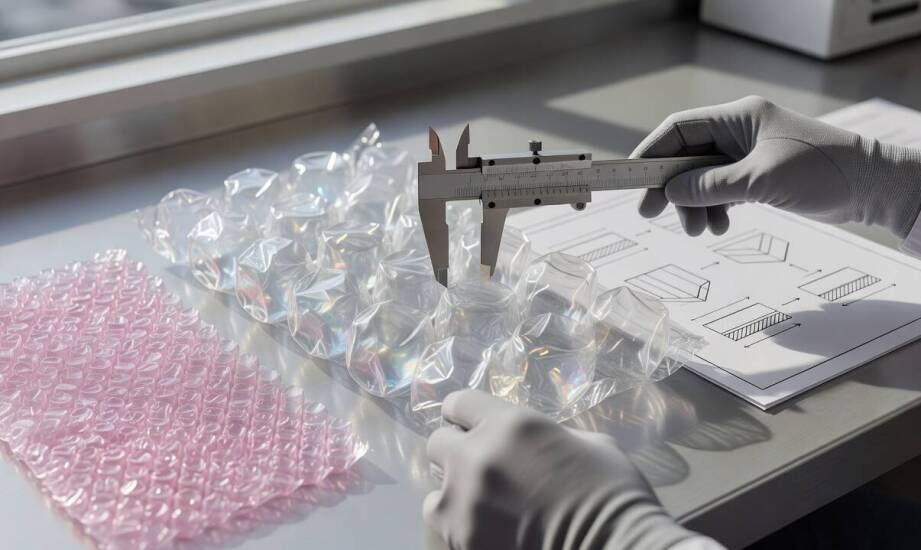
W branżach przemysłowych, takich jak elektronika, motoryzacja czy meblarstwo, ten sam rodzaj folii pęcherzykowej pracuje w zupełnie innych warunkach i musi sprostać odmiennym ryzykom uszkodzeń. Zabezpieczenie elektroniki wymaga precyzyjnej ochrony drobnych podzespołów przed mikrowstrząsami. Z kolei sektor automotive stawia na izolację ciężkich elementów przed wibracjami w trakcie długiego transportu. Przedsiębiorstwa meblarskie skupiają się natomiast na zapobieganiu zarysowaniom delikatnych powierzchni lakierowanych. Dobór odpowiedniego materiału ochronnego nie może opierać się na intuicji. Wymaga wnikliwej analizy parametrów zawartych w karcie technicznej produktu. Właściwa interpretacja specyfikacji pozwala zoptymalizować proces pakowania i zminimalizować straty logistyczne.
Parametry fizyczne folii a specyfika ochrony
Specyfikacja techniczna materiału opakowaniowego zawiera kilka kluczowych wartości, które determinują jego przydatność w konkretnym sektorze. Częstym błędem jest mylenie wagi z grubością materiału. Karta techniczna wyraźnie rozdziela te parametry. Gramatura folii pęcherzykowej jest wyrażana w gramach na metr kwadratowy (g/m²), podczas gdy grubość materiału określa się w mikronach. Gramatura decyduje przede wszystkim o sztywności i sprężystości opakowania. Wyższa waga metra kwadratowego zwiększa odporność na zgniecenie w trakcie transportu seryjnego. Taka właściwość sprawdza się przy zabezpieczaniu ciężkich komponentów motoryzacyjnych lub masywnych elementów meblowych. Cieńsze folie o gramaturze rzędu 30-40 g/m² zachowują dużą elastyczność. Łatwo formuje się je wokół małych elementów elektronicznych, jednak pod dużym naciskiem szybciej tracą swoje pierwotne właściwości amortyzujące.
Średnica samego pęcherzyka bezpośrednio wpływa na charakter pochłaniania wstrząsów. Małe pęcherzyki o średnicy około 9-10 mm skutecznie tłumią uderzenia punktowe. Dopasowują się do nieregularnych kształtów drobnych podzespołów, co czyni je standardem w branży elektronicznej. Większe bąble, o średnicy 20 mm i więcej, znacznie lepiej wypełniają puste przestrzenie w kartonach. Rozkładają siłę nacisku na większym obszarze, dlatego powszechnie stosuje się je przy pakowaniu frontów meblowych lub dużych części karoserii.
Na wytrzymałość mechaniczną ogromny wpływ ma również budowa strukturalna. Folia dwuwarstwowa gwarantuje dobrą elastyczność i wystarcza przy standardowym transporcie krótkodystansowym. Konstrukcja trójwarstwowa, wzbogacona o dodatkową płaską warstwę nośną, wyraźnie zwiększa wytrzymałość materiału na ściskanie i ścieranie. Taka budowa zapobiega pękaniu bąbli podczas wielokrotnych przeładunków paletowych na długich trasach logistycznych.
Specyfikacja techniczna i stabilność surowcowa
Coraz więcej zakładów przemysłowych zwraca uwagę na pochodzenie surowców używanych do produkcji materiałów opakowaniowych. Zawartość regranulatu wpływa na powtarzalność parametrów mechanicznych i spełnia rygorystyczne normy środowiskowe stawiane przez nowoczesne łańcuchy dostaw. Świadomy dodatek przetworzonego polietylenu (LDPE) pozwala zachować elastyczność i wytrzymałość zbliżoną do wyrobów opartych w całości na pierwotnym granulacie. Równocześnie obniża to całkowity ślad węglowy przedsiębiorstwa. Dostawcy precyzyjnie określają ten parametr w kartach technicznych, zwłaszcza gdy odbiorca docelowy wymaga dokumentacji poświadczającej obieg zamknięty tworzyw.
Zrozumienie pełnego zapisu z karty technicznej ułatwia dopasowanie materiału do specyfiki linii produkcyjnej. Standardowy dokument określa gramaturę, wielkość pęcherzyka, liczbę warstw spajających, rodzaj zastosowanego polimeru oraz obecność specjalistycznych dodatków uszlachetniających. Technolog weryfikujący te dane przekłada suche liczby na konkretne zachowanie materiału w magazynie. Przy interpretacji danych wsparciem służy bezpośredni Producent folii pęcherzykowej, pomagając dobrać optymalne parametry dla danej branży.
Odpowiednie ukształtowanie właściwości ochronnych wymaga zaawansowanego parku maszynowego i kontroli jakości. W praktyce rynkowej przedsiębiorstwo Air Light z Zielonki wytwarza i konfekcjonuje polietylenowe materiały izolacyjne dostosowane do konkretnych obciążeń. Pozwala to zachować pełną powtarzalność kolejnych partii materiału i uniknąć kosztownych przestojów na liniach pakujących.
Schemat doboru materiału opakowaniowego
Poprawna interpretacja dokumentacji technicznej nie kończy się na odczytaniu pojedynczych wartości. Proces analizy wymaga spojrzenia na parametry folii jako połączonego układu właściwości fizycznych. Weryfikacja danych powinna przebiegać według stałego algorytmu, zaczynając od skatalogowania najsłabszych punktów samego towaru. W przypadku płyt głównych będzie to wrażliwość na wyładowania elektrostatyczne, natomiast przy frontach szafek – podatność na mikrozarysowania.
Kolejny krok obejmuje analizę środowiska transportowego. Należy uwzględnić rodzaj wykorzystywanego środka transportu, typowe amplitudy temperatur na trasie oraz wilgotność powietrza w magazynach buforowych. Decydującym czynnikiem pozostaje przewidywana liczba przeładunków i stopień mechanizacji terminali. Im dłuższy łańcuch dostaw i większe ryzyko uderzeń bocznych z wózków widłowych, tym wyższa powinna być gramatura i liczba warstw spajających użytego materiału. Zestawienie tych zmiennych z deklaracją właściwości wystawioną przez wytwórcę pozwala wyeliminować błędy logistyczne już na etapie projektowania opakowania zbiorczego.
Kategorie artykułów
Polecane artykuły

Jak laboratoria wspierają procesy utylizacji odpadów niebezpiecznych?

Egzekucja nieruchomości przez komornika Wilanów – co warto wiedzieć?

Jak wybrać formację muzyczną, która zagwarantuje świetną zabawę na weselu
