Artykuł sponsorowany
Dlaczego odprężenie plexi przed klejeniem bywa ważniejsze niż sam dobór kleju
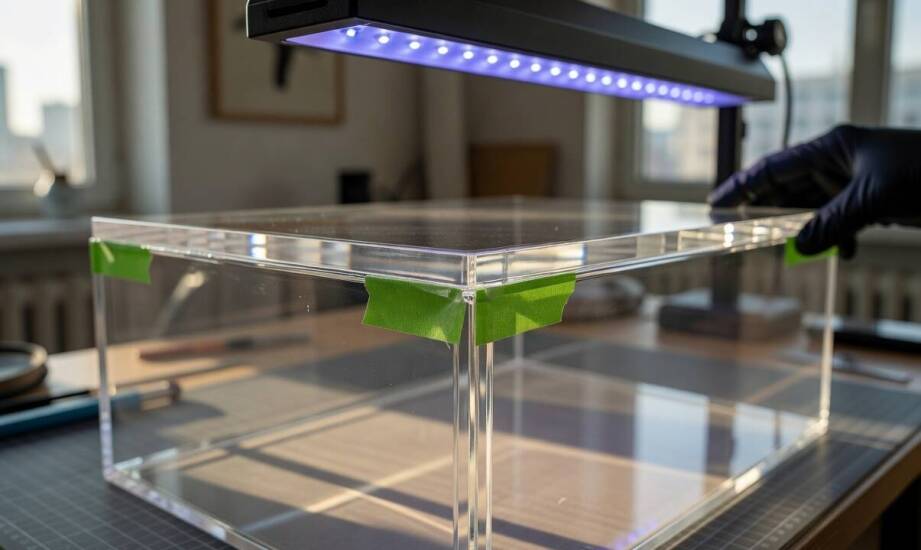
Niewidoczne naprężenia wewnętrzne w płytach plexi PMMA, które powstają podczas cięcia lub frezowania, często prowadzą do powstawania mlecznych spoin, mikropęknięć i odspajania się materiału po czasie, nawet przy zastosowaniu wysokiej jakości chemii. Odprężanie plexi przed klejeniem to proces, który niejednokrotnie decyduje o trwałości i estetyce połączenia w znacznie większym stopniu niż sam wybór produktu łączącego. Stosowany w branży specjalistycznej klej wymaga wysoce restrykcyjnego przygotowania surowca, aby finalne spoiny zachowały pełną przezroczystość oraz parametry wytrzymałościowe.
Przygotowanie powierzchni i usuwanie naprężeń
Odtłuszczenie powierzchni oraz niezwykle dokładne usunięcie pyłu z krawędzi mają decydujące znaczenie przy tworzeniu całkowicie przezroczystych złączy plexi. Agresywne szlifowanie potrafi wprowadzać dodatkowe zarysowania i generować drobny pył, który skutecznie osłabia przyczepność. W przypadku materiałów takich jak PMMA czyste odtłuszczenie izopropanolem lub preparatem ACRIFIX TC 0030 zapewnia optymalną penetrację kleju i eliminuje ryzyko późniejszego zmętnienia. Producent tworzywa wprost odradza stosowanie acetonu, ponieważ środek ten niszczy strukturę polimeru. Wszelkie zanieczyszczenia i tłuste pozostałości fizycznie blokują kontakt chemii z łączonym detalem, co tworzy słabe punkty w strukturze materiałowej.
Samo wyczyszczenie krawędzi nie rozwiązuje jednak problemu mikropęknięć, znanych w branży jako zjawisko craze. Odprężanie elementów z plexi polega na powolnym wygrzewaniu materiału w temperaturze od 70 do 80 stopni Celsjusza, co skutecznie zdejmuje obciążenia mechaniczne. Czas trwania tego zabiegu zależy wprost od grubości detalu – przyjmuje się, że grubość wyrażoną w milimetrach należy podzielić przez trzy, przy czym absolutne minimum wygrzewania wynosi dwie godziny. Proces kończy się powolnym schładzaniem płyt, dzięki czemu struktura polimeru uwalnia się od naprężeń powstałych podczas wcześniejszego cięcia laserem, frezowania czy gięcia. Pierwsze objawy zignorowania tego etapu to widoczna siatka bardzo drobnych pęknięć, zmatowienie krawędzi oraz uszkodzenia ujawniające się dopiero po kilku miesiącach. Aby potwierdzić gotowość materiału do dalszej obróbki, można wykonać próbny test zanurzeniowy w etanolu, który uwidacznia ukryte naprężenia przed nałożeniem spoiwa.
Wpływ światła na utwardzanie i zabezpieczenie szczeliny
Popularny jednoskładnikowy klej polimeryzacyjny acrifix 1r 0192 wiąże w sposób specyficzny, ponieważ proces ten zachodzi pod wpływem dostępu do światła dziennego lub promieniowania lamp fluorescencyjnych typu 840. Szybkość reakcji chemicznej zależy od wybranego źródła naświetlania. Pełne związanie zajmuje zazwyczaj od 15 do 30 minut przy wykorzystaniu lampy fluorescencyjnej, około 10 do 20 minut w ostrym słońcu oraz od 1,5 do 3 godzin przy standardowym oświetleniu rozproszonym w warsztacie. Grubość spoiny i kąt padania promieni świetlnych bezwzględnie warunkują szybkość polimeryzacji. Mocno zacienione obszary lub celowo pogrubione warstwy kleju zauważalnie wydłużają ten czas, potęgując ryzyko niedostatecznego utwardzenia struktury. Produkt ten nie zwiąże prawidłowo w przestrzeniach zamkniętych, gdzie brakuje dostępu fal świetlnych.
Prawidłowo zaprojektowana szczelina o szerokości do 0,2 milimetra umożliwia kapilarne, samoczynne wnikanie cieczy roboczej pomiędzy łączone płyty. Zabezpieczenie sąsiadujących krawędzi taśmą maskującą chroni detale przed niekontrolowanymi wyciekami i jednocześnie ogranicza zjawisko wciągania pęcherzy powietrza. Zbyt duża ilość zaaplikowanego spoiwa sprzyja powstawaniu pustek, a te znacząco obniżają wytrzymałość mechaniczną detalu i psują jego ostateczną transparentność. Stabilizacja złączonych elementów natychmiast po aplikacji chemii zapobiega mikroprzesunięciom w kluczowej fazie sieciowania wiązań. Firma MURGRABIA działająca w Szczecinie od 1983 roku zaopatruje rynek w płyty plexi PMMA oraz poliwęglanowe komorowe, realizując również zaawansowane usługi frezowania CNC dla przedsiębiorstw produkcyjnych. Baza technologiczna pozwala przygotować formatki ze zminimalizowanym ryzykiem ukrytych uszkodzeń brzegowych, co bezpośrednio przekłada się na znacznie lepsze efekty podczas późniejszego łączenia.
Proces klejenia tworzyw sztucznych kończy się dopiero po usunięciu nadmiarów chemii i obróbce krawędziowej, którą wolno rozpocząć po upływie od dwóch do sześciu godzin od naświetlania. Maksymalną wytrzymałość mechaniczną spoiny osiągają po pełnej dobie, chociaż część specjalistów decyduje się na dodatkowe wyżarzanie po sklejeniu. Zbyt szybkie przejście do szlifowania i polerowania rotacyjnego generuje wibracje, które potrafią rozerwać świeże wiązania, powodując nieodwracalną utratę przezroczystości detalu. Trwałość transparentnej fugi wynika ze ścisłej współpracy na każdym etapie obróbki. Wymaga to termicznego wyciszenia struktury tworzywa, bardzo sterylnego odtłuszczenia krawędzi oraz ścisłej kontroli dawki świetlnej. Zlekceważenie choćby jednego z tych kroków skutkuje wadami, które ujawniają się często dopiero po oddaniu gotowego wyrobu do użytku.
Kategorie artykułów
Polecane artykuły

Jak laboratoria wspierają procesy utylizacji odpadów niebezpiecznych?

Egzekucja nieruchomości przez komornika Wilanów – co warto wiedzieć?

Jak wybrać formację muzyczną, która zagwarantuje świetną zabawę na weselu
